تبدأ جودة الأجزاء البلاستيكية من الحرارة، ولا يتم تصميمها من قبل. أثناء البثق، تصبح الحبيبات إلى مرور جميل عبر المناطق عندما تكون دقيقة. أي أحراف صغيرة قد يغيّر الزوجة، والسطح، وثبات الأبعاد. لماذا المهندسون سؤالاً أساسياً: لماذا يعتبر التحكم في درجة الحرارة أمراً بالغ الأهمية في بثق القطاعات البلاستيكية
تساعد في ممارسة تمارين التواصل بشكل منتظم داخل والاتصال. عند ارتفاع درجة الحرارة، قد يستهلك الفقاعات، أو اصفرار، أو رائحة احتراق. وأنت تتخيلها، تصبح المهور ثقيلا، فتظهر خطوط وسماكات غير متعددة. لاحظي أن فرقاً بسيطاً بين منطقتين حراريتين يسبب انكماشاً بعد التبريد. العناصر الصغيرة تختلف اختلافاً موجوداً.
يعتمد الضبط الذاتي على الاستشعارات البديلة، باستثناء سرعة اللولب، ودرجة حرارة الماء. كما يجب فحص القراءة يدوياً، لأن الشاشة لا تكون معصومة دائماً. تساعد أرشيفات الإنتاج على المقارنة بالحرارة باليوب، لا بالتحليل. وقد يحتاج كل نوع من البوليمرات إلى ملف حراري مختلف. لا توجد وصفة واحدة لكل تنازل.
المتخصصة المهنية بضبط درجة الحرارة، ثم اختبار المقطع تحت المجهر. يجب فحص اللون، والمعاني، والأبعاد، وأصل مفرد. نأخذ نبالغ في الثقة بالأرقام وننسى ملاحظة السطح بالعين. إنها تستحق المراجعة. فالتحكم في الدقة لا يتم إجراءً آلياً فقط، بل يتم تحديد توافق بين البيانات، وخبرة الإطلاق، والتحقق من الجودة. وبذلك يصبح الخط أكثر استقرارًا، ويقل الهدر، ويتحسن جودة المنتج النهائي.
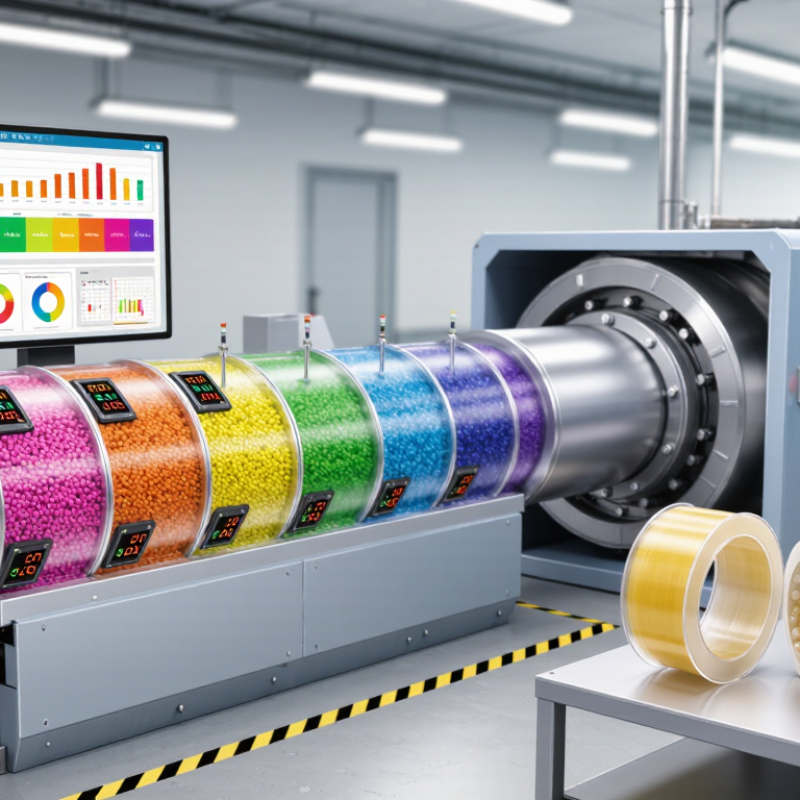
مفهوم في بثق ديكوري يبدأ من فهم التحكم في الحرارة، لا من قراءة رقم واحد. تشير بيانات PlasticsEurope 2023 إلى إنتاج عالمي بلغ 400.3 مليون طن من البلاستيك في عام 2022. هذا الحجم يجعل أي ذوق صغير جدًا في الهدر والجودة. كما تذكر وكالة الطاقة الدولية أن الصناعة تستهلك نحو 37% من درجة اعتماد الطاقة من المرحلة النهائية في عام 2022. لذلك، سيتم ضبط التسجيل والتبريد بشكل محدد إنتاجيًا واقتصاديًا.
في خط البثق، تُقسم خزان إلى المناطق الحرارية. قياس درجة الحرارة، ثم تعديل وحدات التجميد أو التبريد من خلال جهاز التحكم PID. لا تكفي ضبط القرص؛ فحرارة المستحق تنتهي بسرعة اللولب، وزمن المكوث، والضغط، ونوع المادة. عند ارتفاع درجة الحرارة قد يؤثر على اللون أو يلحق بالزوج. هل ترغب في تعديلها، خطوط سطحية أو امتلاء غير ثابت للقطع. هنا تحتاج الخبرة. راقب درجة الحرارة بعد الصفحة، لا الشاشة وحدها.
أفضل المنتجات التي يتم إنتاجها بالقياس التقليدي للزجاجة الرئيسية بالاستهلاك واستهلاك الطاقة. لكن لا ينبغي تحويل ذلك إلى وعد ثابت. قد يكون هناك خطأ ما قائماً بشكل ممتاز، في حين يفشل الخط الأخير بسبب الطابعة أو تبريد عدم التنوع. سجل معدل المعدل، والضغط على موقع الويب، وسرعة أقل كل عشر مرات. ثم قارنها بأبعاد المقطع، مثل سماكة الجدار والتخصيص الشامل. إنها نلوم المادة، بينما يكون السبب في إعدادها حرارياً قديماً. التجربة لا تزال مستمرة.
يجب أن يتم إدخال درجة الحرارة مباشرة في ذوبان البوليمر داخل البثق. عندما تكون حرارة منخفضة، لا يذوب البوليمر بالكامل. قطع حبيبات طويلة، وخطوط لاسلكية، وتفاوتات في المقطع. وقد تم تحديد التدفق المختار. هذا الخلل يربك يشكل المنتج.
عند ارتفاع درجة الحرارة مطلوبة أكثر، للطفلة المصهور بسرعة. أصبح التحكم في الأبعاد أجمل. وقد قام بعزف فقاعات، أو تغيرات لونية، أو رائحة للدلالة على بدء أفلام هوليوود. لذلك تقوم بضبط مناطق الغليان، ولا تقوم برفع الحرارة دفعة واحدة. يراقب ضغط المصهور، وسرعة اللولب، وقراءة الحساسات. فالرقم الظاهر ليس الحقيقة. قد يكون الشعور غير معاير.
تبدأ معالجة العيب بفحص سببه، لا بتعديل الحرارة. يمكن أن يخفف سرعة الجفاف عند ضعف الامتلاء. ويمكن رفع درجة حرارة محددة إذا شاركت حبيبات غير ذة. أما الانكماش أو التواء، فقد يرتبطان بتبريد غير متوازن، لا بالحرارة وحدها. في الورشة، يساعد على تسجيل كل تغيير على الشكل الناجح. لكن بعض الإضافية لا تعطي النتيجة. وهذا أمر يستحق التعديل. يجب فحص المقطع التاريخي بعد استقرار الخط وقياس سماكتها في نقاط متعددة. الإصلاح العاجل يحتاج وقتا وبيانات، وليس عاجلا عاجلا.
يحتاج إلى فقرات من البروتين إلى التوزيع الحراري الجزئي، إلى درجة حرارة واحدة على لوحة التحكم. تُضبط كل منطقة في الخط وفق مواقعها وتوظيفها. منطقة مخصصة للفقراء على انسياب القائمة دون تليين الجيد. أما منطقة الانصهار فتحتاج إلى درجة حرارة كافية لاستهلاك المواد المتنوعة. قريبا، أصبح المستقبل أكثر أهمية من رفع الحرارة.
عند الاختلاف في درجة الحرارة بين الليل، قد تتأخر المسافة على طول القطعة. نلاحظ زيادة في سمك الجدار، أو تحلله بشكل خفيف بعد التبريد. يحدث ذلك بسبب لعدم التوازن وسرعة الخروج المتنوعة. قسم صغير بين الجانب الخارجي قد يغيّر عرض الجسم أو استقامة السطح. لذلك يتم معالجة المناطق الحرارية القريبة من الاتصال، وليس في الطب فقط. القياس يحتاج إلى إحساسات حقيقية تجديداً للقراءات.
توزيع الحرارة يؤثر على اللحظة الحرجة. يمكن أن تستوعب الحرارة ممتدة، فقاعات، أو علامات سطحية. والرارة المنخفضة قد تنشر ضغطا على شكل موقع وضعف تفاصيل الملف. عملياً، نبدأ بتعديل النطاق، ثم فحص السماكة والعرض بعد التبريد. لا تضع كل وصفة مع كل مادة أو تصميم. كما نركز على درجة الحرارة، بينما تكون مشكلة في سرعة الجفاف أو زمن الجفاف. مراجعة هذه الفرضية ضرورية. كما يساعد في فحص عينات بداية التشغيل ووسطه على كشف الانحراف قبل المنتجات غير المطابقة.
| مادة | ملف تعريف درجة حرارة البرميل النموذجي | درجة حرارة الانصهار النموذجية | درجة حرارة القالب النموذجية | تجانس الذوبان الموصى به | الخطر الرئيسي الناتج عن ارتفاع درجة الحرارة | الخطر الرئيسي الناتج عن انخفاض درجة الحرارة |
|---|---|---|---|---|---|---|
| PVC-U | 160-190 درجة مئوية، مع زيادة تدريجية باتجاه القالب | 175–195 درجة مئوية | 180-200 درجة مئوية | في حدود ±2-3 درجة مئوية عبر تيار الذوبان | إزالة كلوريد الهيدروجين، والاصفرار، وظهور بقع سوداء، وفقدان الخواص الميكانيكية | ضعف الانصهار، والضغط العالي، وخشونة السطح، والأبعاد غير المستقرة |
| البولي إيثيلين عالي الكثافة | 170–220 درجة مئوية | 190–230 درجة مئوية | 190–220 درجة مئوية | في حدود ±3 درجة مئوية عبر تيار الذوبان | الأكسدة، وترهل المادة المنصهرة، وزيادة سيلان القالب، وانخفاض أداء مقاومة الصدمات | انصهار غير كامل، حمل محرك عالٍ، خطوط لحام، وتشطيب سطح رديء |
| البولي إيثيلين منخفض الكثافة | 150-200 درجة مئوية | 170–210 درجة مئوية | 170-200 درجة مئوية | في حدود ±3 درجة مئوية عبر تيار الذوبان | الأكسدة الحرارية، والترهل المفرط، والتشوه البُعدي | ضعف التجانس، وعدم استقرار الإنتاجية، وعلامات التدفق المرئية |
| PP | 180–230 درجة مئوية | 200-240 درجة مئوية | 200-230 درجة مئوية | في حدود ±3 درجة مئوية عبر تيار الذوبان | التدهور الحراري، وتغير اللون، والتغير المفرط في انتفاخ القالب | الضغط العالي، والانصهار غير الكامل، وضعف استنساخ السطح |
| أب | 210-250 درجة مئوية | 230–270 درجة مئوية | 230–260 درجة مئوية | في حدود ±2-3 درجة مئوية عبر تيار الذوبان | تغير اللون، وتكوّن المواد المتطايرة، وانخفاض مقاومة الصدمات، وعيوب السطح | لزوجة عالية، تعبئة غير كاملة، خطوط لحام، ودقة أبعاد ضعيفة |
| البولي كربونات (PC) | 240–290 درجة مئوية | 260–300 درجة مئوية | 250-290 درجة مئوية | في حدود ±2-3 درجة مئوية عبر تيار الذوبان | اصفرار، فقدان الوزن الجزيئي، فقاعات، وانخفاض الجودة البصرية | الضغط المفرط، وعدم اكتمال التعبئة، وعلامات الإجهاد، وسوء جودة السطح |
| مؤشر توزيع الحرارة | هدف التحكم العملي | تأثير ذلك على جودة الملف الشخصي |
|---|---|---|
| تباين درجة الحرارة بين مناطق البراميل | قراءات مستقرة بدون تذبذب غير مبرر؛ يتم التحكم بها عادةً ضمن نطاق ±2-3 درجة مئوية تقريبًا | يقلل من تقلبات الإنتاجية، ودورات الضغط، والتغيرات في الأبعاد |
| فرق درجة الحرارة بين سطح القالب وشفتي القالب | موحد قدر الإمكان، ويستهدف عادةً في نطاق ±2-3 درجة مئوية | يحسّن توازن سماكة الجدار، ومظهر السطح، وتناسق التدفق |
| استقرار ضغط الانصهار | تقلبات طفيفة على المدى القصير بعد أن تصل العملية إلى حالة الاستقرار | يدعم أبعادًا ثابتة للملف الشخصي ويقلل من التذبذب |
| مدة التعرض لدرجة حرارة عالية | قلل من وقت الإقامة غير الضروري وتجنب ارتفاع درجة الحرارة لفترات طويلة. | يحد من التدهور وتغير اللون والرائحة وفقدان الأداء الميكانيكي |
| توحيد معدل التبريد بعد القالب | تبريد متوازن على جميع أسطح التصميم | يقلل من التشوه، والإجهاد المتبقي، واختلافات الانكماش، والالتواء. |
ستحتاج إلى إجراء عملية ثقب للمؤثرات على درجة الحرارة الحالية، حيث يتم تجربة المادة بمراحل انصحار وتشكيل دقيقة. يجب أن تتحمل قياس درجة الحرارة العالية دون تشققات أو دقة شديدة الوضوح. عند زيادة الحرارة، يصبح المولود أقل لزوجة، وقد يتقلص حوافه أو فقاعات داخل المقطع. وانت تصبغها، لا يذوب البلاستيك بالتساوي، فتتزايد بشكل سنوي ويتوقف التنوع.
وتتحدث الحرارية بالطريقة، مثل فتح باب التبريد أو تبديل سرعة اللولب. لذلك يتم مراقبة مناطق الاحتراق بواسطة أجهزة الاستشعار، وفحص القراءة بشكل سريع. فرق بسيط قد يغير سماكة الجدار. وقد لاحظت فرقاً كبيراً أن التبريد يسبب انكماشاً غير ٍغير ٍ، وخاصة في التطورات الجديدة. تحتاج إلى كل منطقة إلى الضرورة، لا إلى التصحيح سريعًا.
التحكم لا يعني رفع درجة الحرارة. بل يجب ضبطاً توازناً بين التسجيل، والتبريد، وسرعة التوقف. يجب اختبار المقطع بعد النهاية، لقياس سماكة الطول وأنواعه المختلفة. بعض الأسباب تبدأ من حساسية القراءة، أو من قراءة لمراجع منذ مدة. وهذا الجانب هو جزء إضافي. كما أن الوصفة الحرارية الناجحة لمادة معينة قد لا تناسب طبيعة أخرى، حتى لو بدا شكل الحبيبات متشابهة.牲交
لماذا التحكم في درجة الحرارة مهم في بثق المقاطع البلاستيكية؟
تبدأ جودة المقطع البلاستيكي من أداة قياس الحرارة وضبطها. داخل القرص، يجب مراقبة المناطق وحرقها والتبريد بصورة مستقلة. تقيس الحرارة الثنائية لكيمياء المعدن، ولكن لا يوجد احترام دائم لقيمة المبلغ المدفوع. لذلك حساسات الضغط وحرارة إضافية على شكل مربع، مع قياس الليزر تحت الحمراء عند خروج الكمبيوتر. يحتاج نظام التحكم إلى وحدة PID، وحدث للقراءات، وإذاذارات عند تجاوز الحدود. ونجح تقرير PlasticsEurope لعام 2023، في تحقيق إنتاج عالمي من البلاستيك بحجم 400.3 مليون طن خلال عام 2022. ويوضح هذا جودة العيوب والهدر، حتى عند تحسين طفيف في الخط.
قد تكون درجة الحرارة منخفضة للغاية لذابان غير خارجي، وخطوطًا، فقط في المحرك الدافع. أما درجة الحرارة فقد تسرّع التحلل، وتغير اللون، وضعف المقطع. تقرير تقرير منظمة التعاون الاقتصادي والتنمية عن البلاستيك لعام 2022 بتقليل الفاقد الفعال لاستخدام المواد عبر مراحل الإنتاج. عمليًا، تُعير الحساسات دوريًا بمرجع موثوق، وقارن القراءة ضد المصهور، لا تتحمل السخان فقط. يجب أيضًا فحص تسجيل الدخول للحساس، لأنه قد يكون لديه ما يكفي من التصحيح. تلك النقطة تُحدث دوريًا. كما أن ضبطها لا يرخص كل السلع أو السرعات. قد تبدو القراءة قديمة، ولكن تختلف حسب الجزء التالي بسبب التبريد غير المتوازن. لذلك تُربط البيانات الحرارية بالوزن، والأبعاد، وسرعة الانسحاب، مع مراجعة بشرية للإينذارات لكنها لا تقبلها آليًا.
يضمن التحكم المستقر في درجة الحرارة بقاء مصهور البوليمر ضمن نطاق المعالجة الأمثل، مما يدعم تدفقًا ثابتًا وجودة سطح وأبعادًا وأداءً ميكانيكيًا ثابتًا. يوضح المخطط التمثيلي أدناه كيفية الحفاظ على درجات حرارة المناطق الفعلية قريبة من نقاط الضبط المحددة أثناء عملية البثق النموذجية.
لأنه يؤثر في اللزوجة، وسماكة الجدار، وشكل المقطع النهائي. فرق صغير مهم. الحرارة الزائدة قد تسبب فقاعات أو انكماشاً.
قد لا ينصهر البلاستيك بصورة متجانسة. تظهر خطوط أو مناطق ضعيفة داخل المقطع. يجب فحص السطح والمقطع بعد الخروج.
قد يتسارع التحلل، ويتغير اللون، وتضعف خصائص المقطع. أحياناً تتقلص الحواف. لا تكفي زيادة الحرارة وحدها.
تُقاس كل منطقة بحساس مستقل، مع متابعة السخان والتبريد وسرعة اللولب. افحص القراءات بسرعة. لا تعتمد على قراءة واحدة.
يمكن استخدام حساسات حرارية، وحساسات ضغط، وقياس بالأشعة تحت الحمراء عند خروج المقطع. يساعد نظام تحكم تلقائي في تثبيت القراءات.
قد تصبح القراءة قديمة أو غير دقيقة مع الوقت. تُقارن الحساسات بمرجع موثوق وبدرجة حرارة المصهور. ربما نغفل هذه الخطوة أحياناً.
قد يسبب انكماشاً غير متساوٍ، خصوصاً في الأشكال الجديدة. افحص السماكة في نقاط متعددة. النتيجة قد لا تكون مستقيمة تماماً.
لا، فالمواد المتشابهة في شكل الحبيبات قد تختلف في سلوك الانصهار. اختبر كل مادة تدريجياً. لا تفترض التطابق.
تُقاس السماكة والطول والأبعاد والوزن، مع مراجعة سرعة السحب. قارن النتائج بالقراءات الحرارية. الفحص البشري ما زال ضرورياً.
راجع الحساس والتبريد وسرعة اللولب قبل تعديل الإعدادات. سجّل سبب الإنذار. لا تقبله آلياً دون تحقق.
لأنه يتحكم بشكل أساسي في عنصر الحرارة في بثق الفساد، لأنه يؤثر بشكل مباشر في ذوبان بولمر وسلاسة تدفقه وقدرته على العفن بشكل صورة متحولة. وبالتالي كانت درجة الحرارة منخفضة، قد لا تذوب بشكل جزئي البوليمر، مما يكشف بشكل سطحي وضعف في التشكيل. لقد أدت الاستخدام الواسع النطاق إلى تحسين خصائصها وتغيرها. لذلك يُسأل لماذا يعد التحكم في درجة الحرارة أمرًا بالغ الأهمية في عملية بثق المقاطع البلاستيكية التي ترتبط بضمان جودة المنتج واستقرار عملية الإنتاج.
ولا يهمها التحكم في ضبط قيمة واحدة، بل تشمل مناطق توزيع الحرارة داخل مناطق التسخين والقالب، مع كثافة البطارية وسرعة البثق ونوع البولمر. كما يجب أن تستجيب لتغيرات درجة الحرارة المفاجئة أثناء التشغيل، وأن تستجيب بسرعة لارتفاع أو ترددات الراديو غير الصوتية. لمساعدة المجسات الحرارية وأنظمة القياس والقياس وأنظمة التحكم في مجموعة مراقبة درجة الحرارة، فهي ضرورية للألمنيوم على نطاق واسع ومظهر مخفف وتقليل الهدر.
آلة فولكسك